SOLUTION
解决方案:视觉引导机器人 + 在线检测
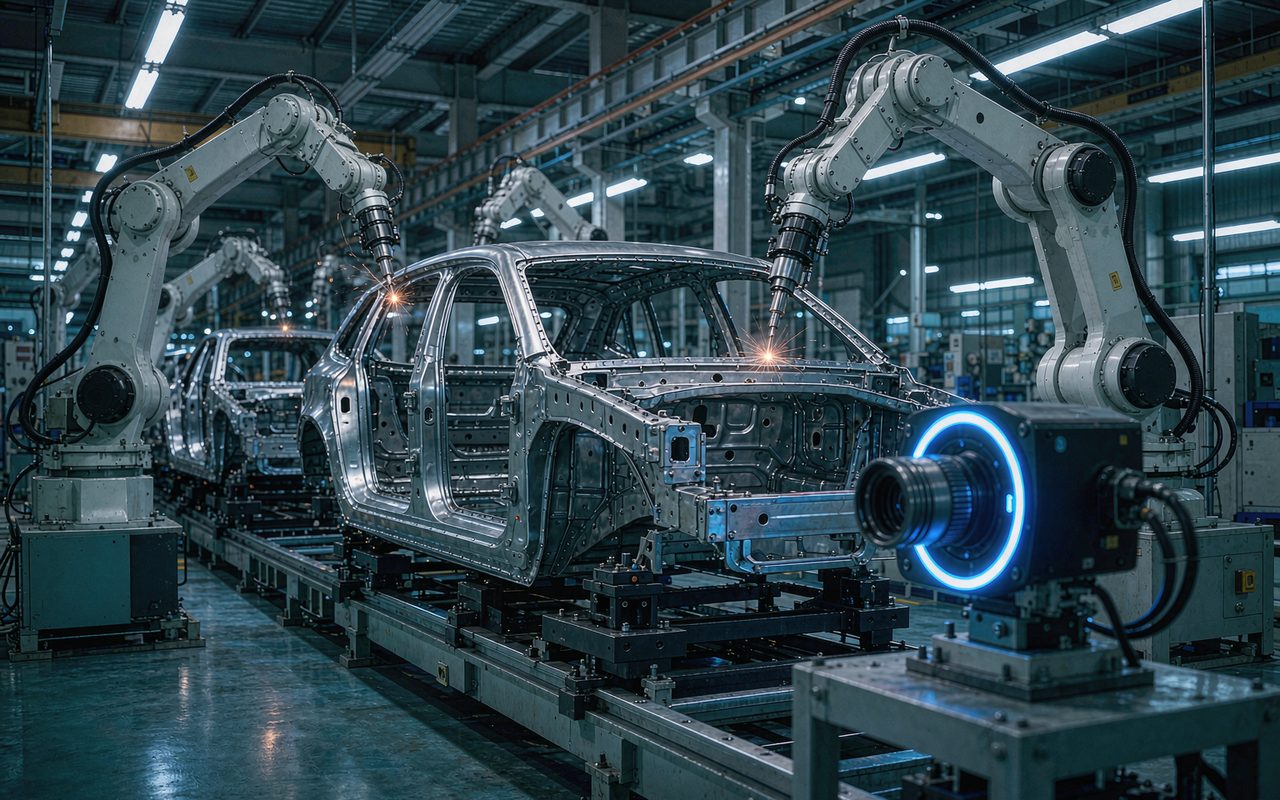
机器人定位引导系统
- 3D 视觉系统:CGH-3D-SL 结构光相机,扫描工件表面三维点云。
- 定位算法:基于点云配准算法,实时计算工件实际位置与理论位置的偏差。
- 轨迹修正:机器人控制器接收偏差数据,动态修正抓取和装配轨迹。
- 多品种切换:工控机一键切换不同品种的视觉模型,换型时间 < 5 分钟。
焊装质量在线检测内容
| 检测项 | 检测内容 |
|---|---|
| 焊缝质量检测 | 检测焊缝表面缺陷(气孔、裂纹、烧穿等) |
| 焊点定位检测 | 确认关键焊点位置和数量是否符合工艺要求 |
| 表面缺陷检测 | 检测冲压件表面划伤、凹坑等缺陷 |
| 尺寸测量 | 关键装配尺寸在线测量,超差自动报警 |